杂质泵在工业生产中的重要作用及其应用现状
杂质泵 2026-10-02
引言
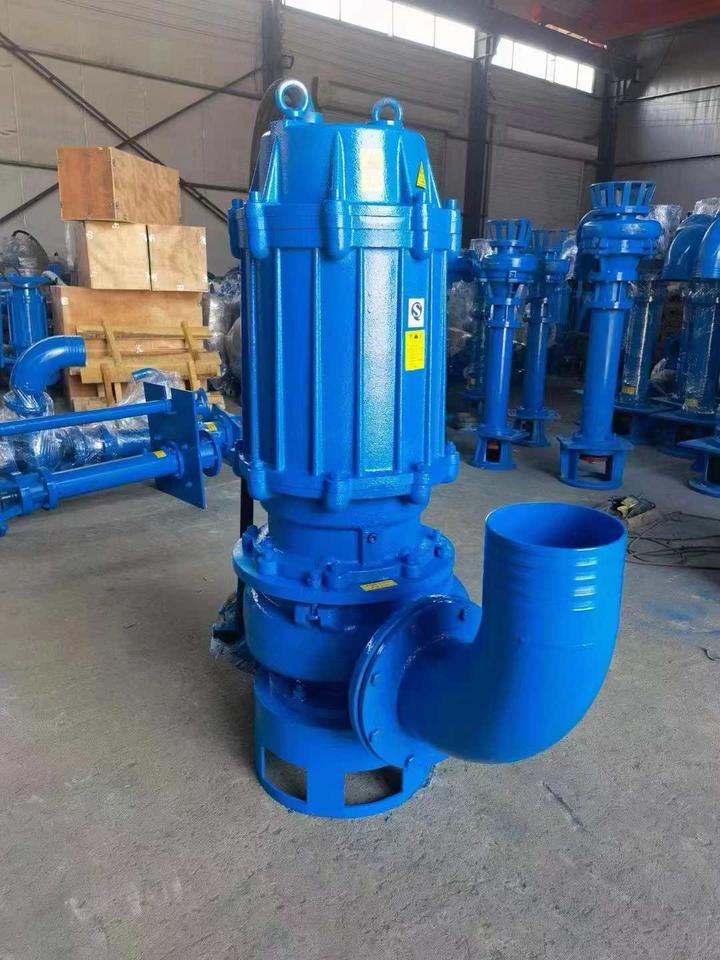
杂质泵作为工业生产的重要设备之一,在众多场景中扮演着不可或缺的角色。它能够有效地输送含有固体颗粒的流体,广泛应用于化工、制药和环保等多个领域。
一、杂质泵的核心功能与特点
高效分离
杂质泵的工作原理在于通过压力差使液体流动并滤除其中的固态杂质,从而实现高效分离。它的内部结构设计独特,能够适应各种复杂工况,确保输送过程中的稳定性。
耐磨耐用
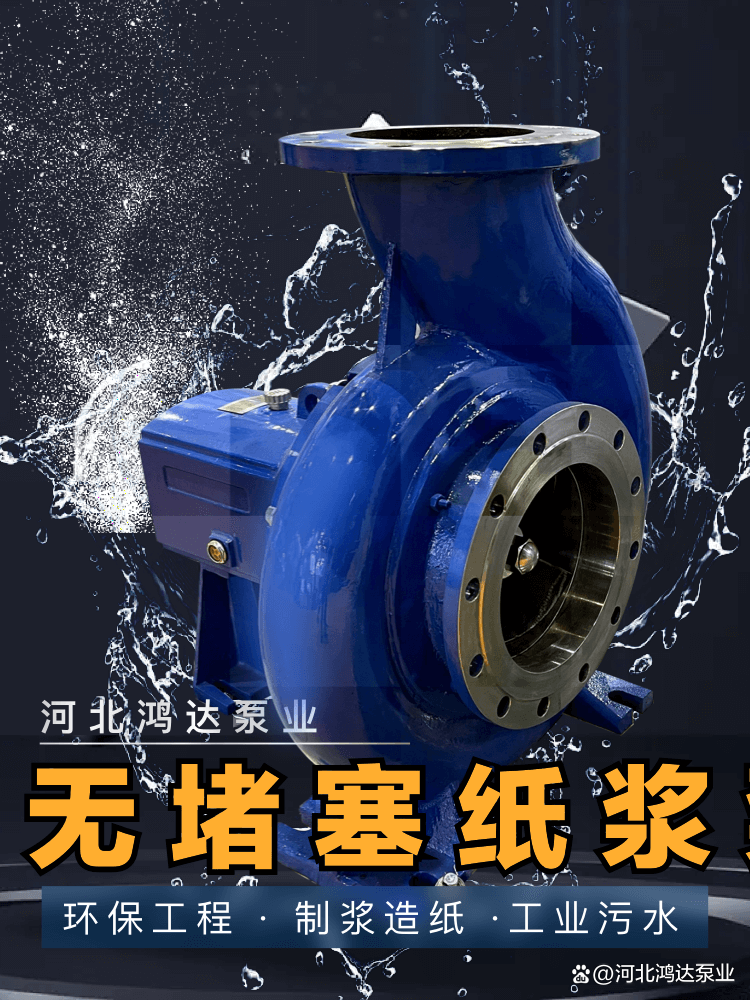
相较于普通泵而言,杂质泵采用更为坚韧耐磨的材质制造,并且具备更强大的抗腐蚀能力,能够在恶劣的工作环境下保持良好的性能。正是这些特性使得其在实际应用中展现出超乎想象的生命力与可靠性。
二、典型应用场景
石油化工行业
化工企业生产过程中常常会遇到含有大量杂质的介质,这时候就需要用到杂质泵来完成物料的循环或输送任务。比如,在裂解装置冷却水系统中便广泛应用了此设备以确保正常运转并延长使用寿命。
医药领域
制药企业在进行各种提取、浓缩工序时也需要利用杂质泵来排除生产过程中产生的一些不溶性颗粒物,以便于后续纯化步骤操作顺利实施。这样一来,不仅提高了产品质量还能保障患者使用安全。
三、发展趋势与前景展望
随着科技水平不断提升以及工业4.0战略不断推进,在未来很长一段时间内关于如何提升杂质泵的效率稳定性及智能化自动化程度都将成为各个供应商的研发重点方向之一。此外,绿色环保要求也越来越高,因此节能降耗成为当下亟需解决的问题。
综上所述,尽管面对着诸多挑战但凭借其在多个行业中的广泛应用以及不断优化创新所带来的优势前景还是非常值得期待的。